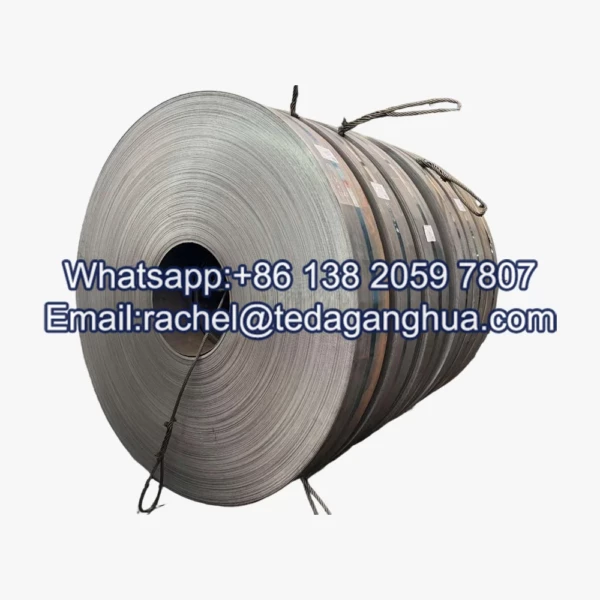
Keluli Beralumi Celup Panas
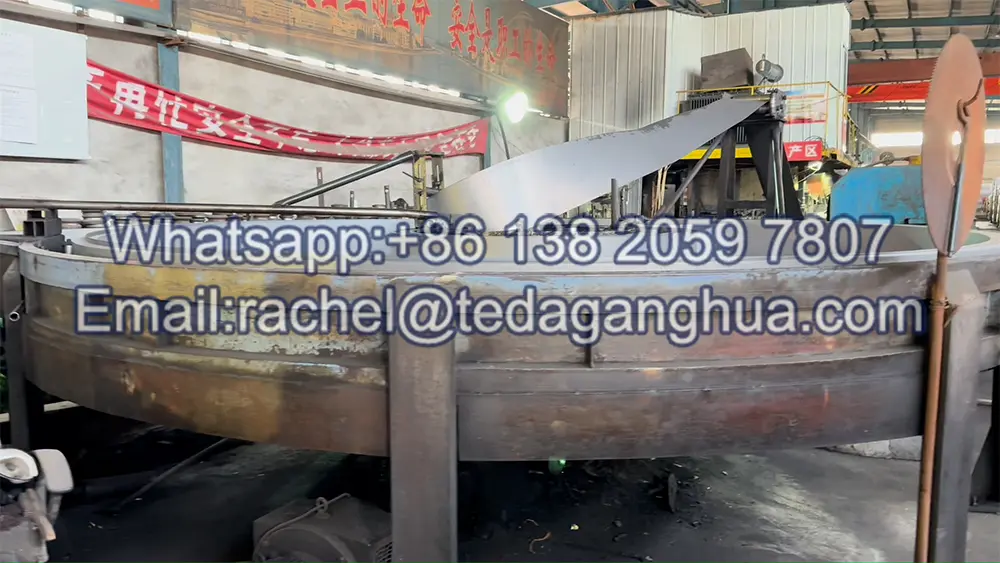
Proses pembuatan Keluli Beralumi Panas-Dip menggabungkan penyediaan permukaan termaju, penyepuhlindapan berterusan, salutan aluminium-silikon yang tepat, dan kawalan kualiti yang ketat. Hasilnya ialah produk keluli tahan lama dengan rintangan pengoksidaan yang sangat baik, perlindungan kakisan, rintangan haba, dan pemantulan haba, menjadikannya digunakan secara meluas dalam automotif, pemanasan industri, dan aplikasi suhu tinggi.
- Penerangan
Penerangan
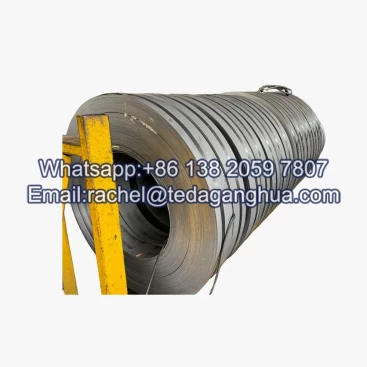
Keluli Beralumi Hot-Dip dihasilkan dengan menyalut keluli karbon dengan aloi aluminium-silikon melalui proses hot-dip berterusan. Salutan biasanya mengandungi lebih kurang 90% aluminium dan 10% silikon, memberikan rintangan haba yang sangat baik, rintangan pengoksidaan, dan perlindungan kakisan. Proses pembuatan dikawal dengan teliti untuk memastikan ketebalan salutan seragam dan lekatan yang kuat antara substrat keluli dan salutan.
Komposisi Salutan Biasa
| unsur | kandungan (%) |
|---|---|
| aluminium (Al) | 89–95 |
| Silikon (Dan) | 5–11 |
| besi (Fe) | Baki |
Penambahan silikon meningkatkan lekatan salutan dan mengawal pertumbuhan lapisan antara logam antara keluli dan aluminium.
Aliran Proses Pembuatan
| Langkah Proses | Tujuan |
| Penyediaan Keluli | Pilih keluli gulung sejuk atau gulung panas yang sesuai |
| Pembersihan & Penyahgris | Keluarkan minyak, kotoran, dan bahan cemar |
| Penyepuhlindapan | Meningkatkan kebolehbentukan dan kualiti permukaan |
| Salutan Hot-Dip | Sapukan salutan aluminium-silikon |
| Kawalan Pisau Udara | Laraskan ketebalan salutan |
| Menyejukkan | Pejal dan stabilkan salutan |
| Pemeriksaan | Sahkan kualiti salutan |
| Penggulungan semula gegelung | Sediakan produk untuk penghantaran |
Langkah 1: Penyediaan Permukaan Keluli
Proses ini bermula dengan gegelung keluli karbon berkualiti tinggi. Bahan cemar permukaan seperti minyak penggelek, gris, dan skala oksida dikeluarkan melalui pembersihan alkali dan rawatan kimia.
Permukaan keluli yang bersih adalah penting untuk mencapai ikatan metalurgi yang kuat antara substrat dan salutan.
Langkah 2: Penyepuhlindapan Berterusan
Selepas pembersihan, jalur keluli memasuki relau penyepuhlindapan berterusan.
Proses penyepuhlindapan:
- Melegakan tekanan dalaman
- Meningkatkan kemuluran
- Menapis struktur bijirin
- Meningkatkan kebolehbentukan
Jalur dipanaskan di bawah suasana terkawal untuk mengelakkan pengoksidaan permukaan sebelum memasuki mandi salutan.
Langkah 3: Salutan Aluminium-Silikon Hot-Dip
Jalur keluli anil melepasi tab mandi aluminium-silikon cair.
Keadaan mandi biasa ditunjukkan di bawah:
| Parameter | Julat Biasa |
| Suhu Mandian | 660–700°C |
| Kandungan Aluminium | 89–95% |
| Kandungan Silikon | 5–11% |
| Kelajuan Talian | 50–180 m/min |
Semasa jalur itu melalui tab mandi, lapisan intermetallic nipis terbentuk di antara keluli dan salutan. Lapisan ini memberikan lekatan salutan yang sangat baik dan ketahanan jangka panjang.
Langkah 4: Kawalan Ketebalan Salutan
Selepas meninggalkan mandian cair, jalur itu melalui pisau udara tekanan tinggi.
Pisau udara:
- Keluarkan salutan yang berlebihan
- Kawal berat salutan
- Pastikan ketebalan seragam
- Meningkatkan penampilan permukaan
Kawalan ketebalan yang tepat adalah penting untuk mencapai rintangan kakisan dan haba yang konsisten.
Langkah 5: Penyejukan dan Pemejalan
Jalur bersalut disejukkan menggunakan sistem udara atau air terkawal.
Semasa penyejukan:
- Salutan mengeras
- Kualiti permukaan distabilkan
- Sifat mekanikal dikekalkan
- Lekatan salutan dipelihara
Permukaan akhir biasanya mempamerkan penampilan metalik yang terang dengan pemantulan yang sangat baik.
Langkah 6: Pemeriksaan Kualiti
Bahan siap menjalani ujian yang ketat.
Item pemeriksaan biasa termasuk:
| Item Pemeriksaan | Tujuan |
| Berat Salutan | Sahkan ketebalan salutan |
| Kualiti Permukaan | Mengesan kecacatan |
| Ujian Lekatan | Sahkan kekuatan ikatan salutan |
| Ujian Mekanikal | Periksa kekuatan dan pemanjangan |
| Pemeriksaan Dimensi | Sahkan lebar dan ketebalan |
Hanya produk yang memenuhi keperluan spesifikasi meneruskan pembungkusan.
Kelebihan Proses Hot-Dip
Pengagihan Salutan Seragam
Teknologi salutan berterusan memastikan perlindungan yang konsisten di seluruh permukaan keluli.
Ikatan Metalurgi yang Kuat
Lapisan antara logam yang dicipta semasa mencelup memberikan lekatan salutan yang sangat baik berbanding dengan banyak kaedah salutan alternatif.
Kecekapan Pengeluaran Tinggi
Barisan pengeluaran berterusan membolehkan pembuatan volum besar sambil mengekalkan kualiti yang stabil.
Rintangan Haba Cemerlang
Salutan aluminium-silikon boleh menahan suhu yang jauh lebih tinggi daripada keluli bersalut zink konvensional.