渗铝钢焊接
渗铝钢焊接是耐热制品的常见制造工艺. 材料可切割, 形成的, 并使用传统金属加工设备进行焊接, 但铝硅涂层需要额外的表面处理.
最常见的制造路线是:
切割→成型→焊缝清理→焊接→表面保护
- 描述
描述
渗铝钢焊接 是连接涂有铝硅合金层的碳钢的过程. 这种材料常用于汽车排气系统, 工业加热设备, 隔热罩, 和炉组件,因为它结合了钢的强度和优异的耐热性和抗氧化性. 涂层通常通过热浸镀工艺生产, 其中钢表面覆盖有含硅的铝层,以提高附着力和高温性能.
与普通碳钢相比, 渗铝钢在焊接过程中需要多加注意,因为涂层会影响电弧稳定性, 焊接质量, 和表面保护. 正确的准备和合适的焊接方法对于可靠的制造至关重要.
为什么渗铝钢需要特殊的焊接技术
钢表面的铝镀层的熔点比母材低. 焊接时, 涂层可能会在钢基材之前熔化, 产生额外的烟雾并增加焊缝中出现孔隙的风险.
主要挑战包括:
- 铝硅涂层会污染熔池
- 氧化层可能会降低熔合质量
- 过多的热量会破坏周围的保护涂层
- 焊接区域可能需要进行后处理以恢复耐腐蚀性
由于这些原因, 大多数制造车间将镀铝钢视为涂层材料,需要在焊接前进行预清洁.
渗铝钢的常用加工方法
渗铝钢可以在焊接前使用多种标准金属加工方法制造.
切割
常见的切割方法有:
- 激光切割
- 等离子切割
- 机械剪切
- 数控冲孔
激光切割通常是薄板的首选,因为它可以提供干净的边缘并减少涂层损坏.
成型
因为基材一般是低碳钢, 渗铝钢具有良好的成型性. 常见的成型操作包括:
- 滚压成型
- 压弯
- 冲压
- 扩管
- 拉深
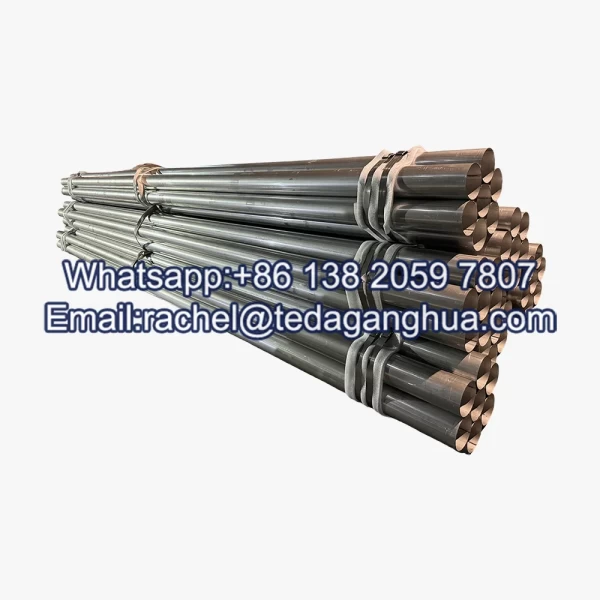
这使其适合制造排气管, 隔热罩, 和工业管道.
焊接前的表面清洁
焊接前, 通常去除接头区域附近的涂层以提高焊接质量. 常见的方法包括:
- 磨削
- 钢丝刷
- 磨料打磨
清理区域一般保持在焊缝周围10-20毫米以内.
渗铝钢的常用焊接方法
下面列出了最常用的焊接工艺.
| 焊接过程 | 适用厚度 | 主要特点 | 典型用途 |
|---|---|---|---|
| 我焊接 | 1.0–6.0 毫米 | 高速 | 排气管 |
| 氩弧焊 | 0.8–3.0 毫米 | 高精度 | 薄板零件 |
| 电阻点焊 | 0.8–2.0 毫米 | 自动加入 | 汽车板 |
| 激光焊接 | 0.5–3.0 毫米 | 低失真 | 精密零件 |
典型焊接参数
以下参数常用于工业制造.
| 材料厚度 | 焊接方法 | 电流范围 | 保护气体 |
|---|---|---|---|
| 0.8–1.2 毫米 | 氩弧焊 | 50–90A | 纯氩气 |
| 1.2–2.5 毫米 | 我 | 80–160A | 氩气 + 二氧化碳 |
| 2.5–4.0 毫米 | 我 | 140–220A | 氩气 + 二氧化碳 |
| 4.0–6.0 毫米 | 我 / 电弧焊 | 180–300A | 混合气体 |
推荐焊接程序
渗铝钢的典型加工流程是:
1. 材料准备
将钢板或管材按设计要求切割成尺寸.
2. 成型
材料弯曲了, 盖章, 或卷成所需形状.
3. 焊缝区域涂层去除
局部去除镀铝层,防止焊接过程中污染.
4. 焊接
所选焊接工艺在受控热输入下应用.
5. 焊后表面保护
焊接后, 焊接区域的裸露钢材可以使用以下方法进行处理:
- 富铝保护涂层
- 耐热漆
- 表面密封处理
这有助于恢复原始涂层材料的抗氧化能力.
焊接渗铝钢的应用
焊接渗铝钢广泛应用于需要高温性能的行业.
典型应用包括:
- 汽车排气系统
- 消声器
- 热交换器
- 工业烤箱
- 燃烧器
- 烟囱管道
- 炉衬
- 热绝缘盖
该材料特别适用于暴露在连续温度下的组件 600°C 和 800°C.
渗铝钢与普通碳钢的焊接
| 财产 | 渗铝钢 | 普通碳钢 |
|---|---|---|
| 表面状况 | 镀铝 | 未涂层 |
| 焊前清洁 | 必需的 | 通常不需要 |
| 耐热性 | 高的 | 标准 |
| 耐腐蚀 | 更好的 | 降低 |
| 焊接烟雾的产生 | 更高 | 降低 |
| 焊后表面修复 | 受到推崇的 | 选修的 |