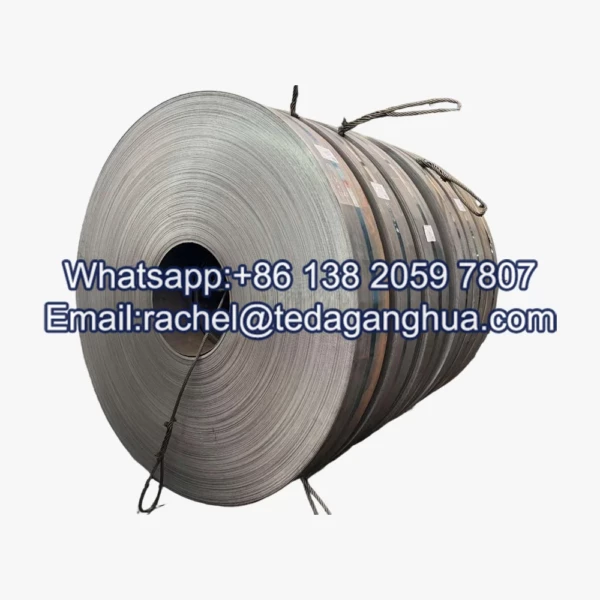
- 描述
描述
热浸镀铝钢是通过连续热浸镀工艺在碳钢上涂上铝硅合金而制成的. 该涂层通常含有大约 90% 铝和 10% 硅, 提供优异的耐热性, 氧化抗性, 和腐蚀保护. 制造过程经过精心控制,确保涂层厚度均匀,钢基体与涂层之间附着力强.
典型的涂料成分
| 元素 | 内容 (%) |
|---|---|
| 铝 (铝) | 89–95 |
| 硅 (和) | 5–11 |
| 铁 (铁) | 平衡 |
添加硅可提高涂层附着力并控制钢和铝之间金属间层的生长.
制造工艺流程
| 工艺步骤 | 目的 |
| 钢材制备 | 选择合适的冷轧或热轧钢材 |
| 打扫 & 脱脂 | 去除油污, 污垢, 和污染物 |
| 退火 | 提高成型性和表面质量 |
| 热浸镀 | 涂敷铝硅涂层 |
| 气刀控制 | 调整涂层厚度 |
| 冷却 | 固化并稳定涂层 |
| 检查 | 验证涂层质量 |
| 线圈重绕 | 准备装运产品 |
步 1: 钢材表面处理
该过程从优质碳钢卷开始. 表面污染物,例如轧制油, 润滑脂, 通过碱洗和化学处理去除氧化皮.
清洁的钢材表面对于在基材和涂层之间实现牢固的冶金结合至关重要.
步 2: 连续退火
清洁后, 带钢进入连续退火炉.
退火工艺:
- 消除内应力
- 提高延展性
- 细化晶粒结构
- 增强成型性
带材在进入镀浴之前在受控气氛下加热,以防止表面氧化.
步 3: 热浸镀铝硅涂层
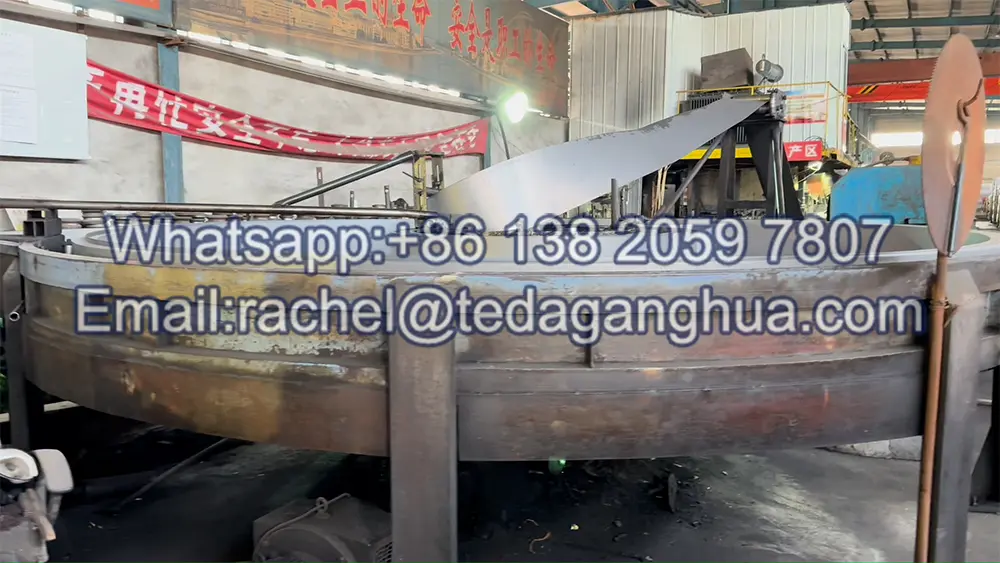
退火后的钢带穿过熔融铝硅浴.
典型的镀液条件如下所示:
| 范围 | 典型范围 |
| 浴槽温度 | 660–700°C |
| 铝含量 | 89–95% |
| 硅含量 | 5–11% |
| 线速度 | 50–180 米/分钟 |
当带材穿过浴槽时, 在钢和涂层之间形成薄金属间层. 该层提供优异的涂层附着力和长期耐用性.
步 4: 涂层厚度控制
离开熔池后, 带材通过高压气刀.
气刀:
- 去除多余的涂层
- 控制涂层重量
- 确保厚度均匀
- 改善表面外观
准确的厚度控制对于实现一致的耐腐蚀性和耐热性至关重要.
步 5: 冷却固化
使用受控空气或水系统冷却涂层带材.
冷却时:
- 涂层固化
- 表面质量稳定
- 保持机械性能
- 保留涂层附着力
最终表面通常呈现出具有优异反射率的明亮金属外观.
步 6: 质量检验
成品材料经过严格测试.
常见的检查项目包括:
| 检查项目 | 目的 |
| 涂料重量 | 验证涂层厚度 |
| 表面质量 | 检测缺陷 |
| 附着力测试 | 确认涂层结合强度 |
| 机械测试 | 检查强度和伸长率 |
| 尺寸检验 | 验证宽度和厚度 |
只有符合规格要求的产品才能进行包装.
热浸镀工艺的优点
均匀的涂层分布
连续涂层技术确保整个钢材表面得到一致的保护.
牢固的冶金结合
与许多替代涂层方法相比,浸渍过程中产生的金属间层可提供出色的涂层附着力.
生产效率高
连续生产线允许大批量生产,同时保持稳定的质量.
极好的耐热性
铝硅涂层可以承受比传统镀锌钢高得多的温度.