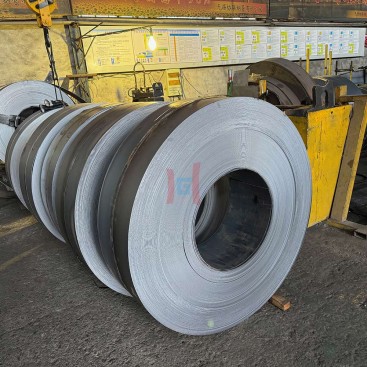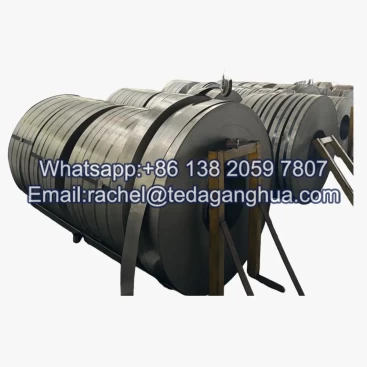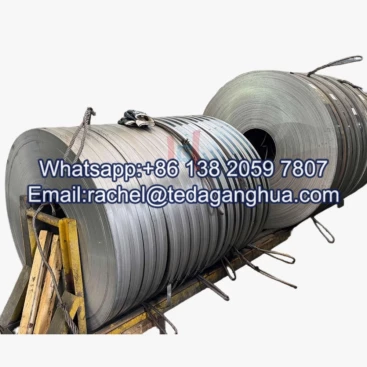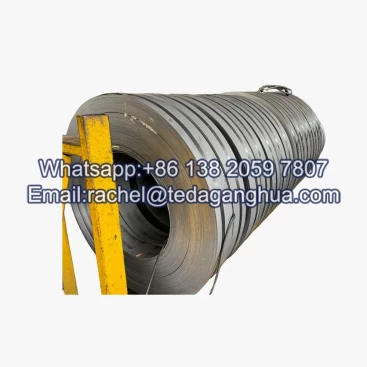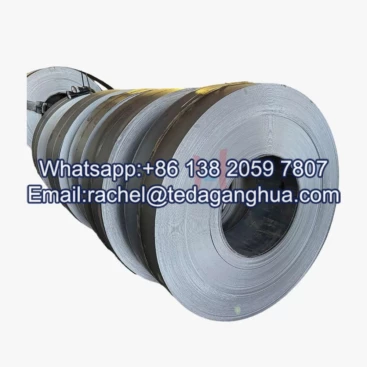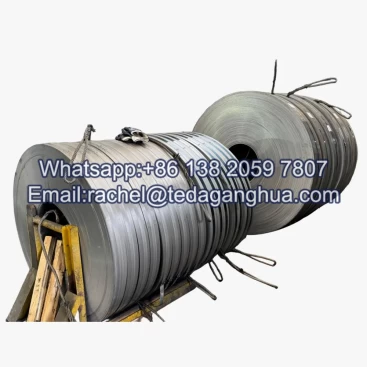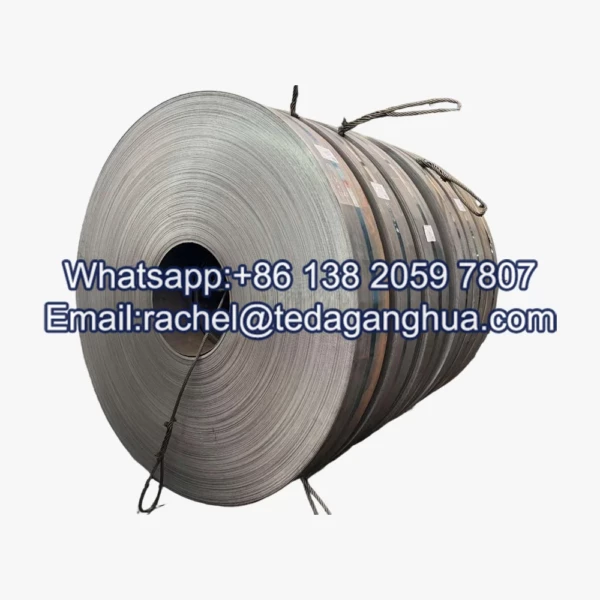
Acero aluminizado en caliente
El proceso de fabricación del acero aluminizado por inmersión en caliente combina una preparación de superficie avanzada, recocido continuo, revestimiento preciso de aluminio y silicio, y estricto control de calidad. El resultado es un producto de acero duradero con excelente resistencia a la oxidación., protección contra la corrosión, resistencia al calor, y reflectividad térmica, haciéndolo ampliamente utilizado en automoción, calefacción industrial, y aplicaciones de alta temperatura.
- Descripción
Descripción
El acero aluminizado por inmersión en caliente se produce recubriendo acero al carbono con una aleación de aluminio y silicio mediante un proceso continuo de inmersión en caliente.. El recubrimiento normalmente contiene aproximadamente 90% aluminio y 10% silicio, proporcionando una excelente resistencia al calor, resistencia a la oxidación, y protección contra la corrosión. El proceso de fabricación se controla cuidadosamente para garantizar un espesor de recubrimiento uniforme y una fuerte adhesión entre el sustrato de acero y el recubrimiento..
Composición típica del revestimiento
| Elemento | Contenido (%) |
|---|---|
| Aluminio (Alabama) | 89–95 |
| Silicio (Y) | 5–11 |
| Hierro (fe) | Balance |
La adición de silicio mejora la adherencia del recubrimiento y controla el crecimiento de la capa intermetálica entre el acero y el aluminio..
Flujo del proceso de fabricación
| Paso del proceso | Objetivo |
| Preparación del acero | Seleccione acero laminado en frío o en caliente adecuado |
| Limpieza & Desengrasar | quitar el aceite, suciedad, y contaminantes |
| Recocido | Mejorar la conformabilidad y la calidad de la superficie. |
| Recubrimiento por inmersión en caliente | Aplicar revestimiento de aluminio y silicona. |
| Control de cuchilla de aire | Ajustar el espesor del recubrimiento |
| Enfriamiento | Solidificar y estabilizar el recubrimiento. |
| Inspección | Verificar la calidad del recubrimiento |
| Rebobinado de bobinas | Preparar productos para envío. |
Paso 1: Preparación de la superficie de acero
El proceso comienza con bobinas de acero al carbono de alta calidad.. Contaminantes de la superficie como el aceite de rodadura, grasa, y las incrustaciones de óxido se eliminan mediante limpieza alcalina y tratamiento químico.
Una superficie de acero limpia es esencial para lograr una fuerte unión metalúrgica entre el sustrato y el revestimiento..
Paso 2: Recocido continuo
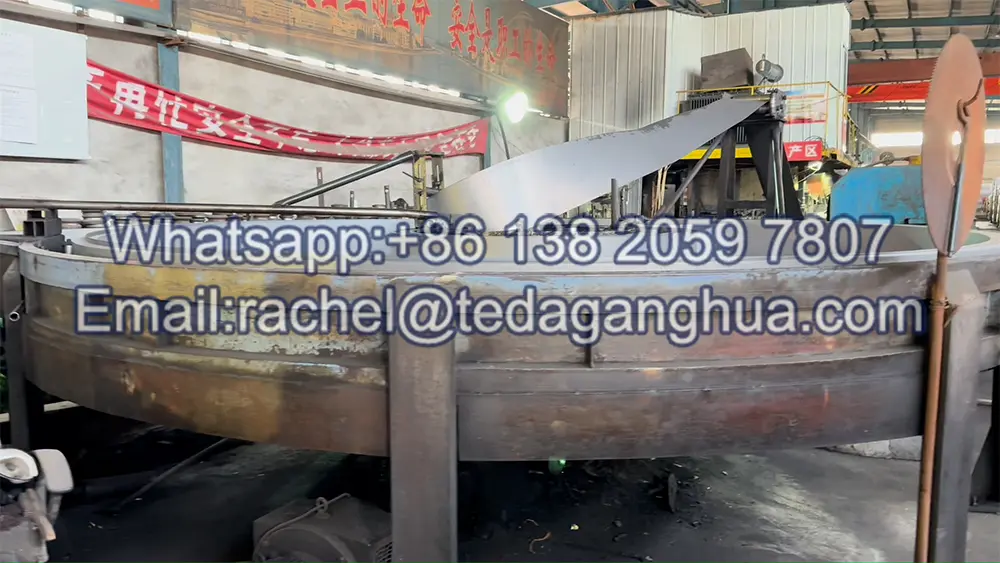
Después de la limpieza, La banda de acero entra en un horno de recocido continuo..
El proceso de recocido:
- Alivia las tensiones internas.
- Mejora la ductilidad
- Refina la estructura del grano
- Mejora la formabilidad
La tira se calienta bajo una atmósfera controlada para evitar la oxidación de la superficie antes de ingresar al baño de recubrimiento..
Paso 3: Recubrimiento de aluminio y silicio en caliente
La banda de acero recocido pasa por un baño fundido de aluminio y silicio..
Las condiciones típicas del baño se muestran a continuación.:
| Parámetro | Rango típico |
| Temperatura del baño | 660–700°C |
| Contenido de aluminio | 89–95% |
| Contenido de silicio | 5–11% |
| Velocidad de línea | 50–180 m/min |
A medida que la tira pasa por el baño., Se forma una fina capa intermetálica entre el acero y el revestimiento.. Esta capa proporciona una excelente adherencia del recubrimiento y una durabilidad a largo plazo..
Paso 4: Control de espesor de recubrimiento
Después de salir del baño fundido, la tira pasa a través de cuchillas de aire a alta presión.
los cuchillos de aire:
- Retire el exceso de recubrimiento
- Controlar el peso del recubrimiento
- Garantizar un espesor uniforme
- Mejorar la apariencia de la superficie
El control preciso del espesor es fundamental para lograr una resistencia constante a la corrosión y al calor..
Paso 5: Enfriamiento y solidificación
La tira recubierta se enfría mediante sistemas controlados de aire o agua..
Durante el enfriamiento:
- El recubrimiento se solidifica
- La calidad de la superficie se estabiliza
- Se mantienen las propiedades mecánicas.
- Se conserva la adherencia del revestimiento.
La superficie final suele exhibir una apariencia metálica brillante con excelente reflectividad..
Paso 6: Inspección de calidad
El material terminado se somete a rigurosas pruebas..
Los elementos de inspección comunes incluyen:
| Artículo de inspección | Objetivo |
| Peso del recubrimiento | Verificar el espesor del recubrimiento |
| Calidad de la superficie | Detectar defectos |
| Prueba de adherencia | Confirmar la fuerza de unión del recubrimiento |
| Prueba mecánica | Comprobar fuerza y elongación. |
| Inspección dimensional | Verificar ancho y espesor |
Sólo los productos que cumplan con los requisitos de especificación proceden al embalaje..
Ventajas del proceso de inmersión en caliente
Distribución uniforme de recubrimiento
La tecnología de recubrimiento continuo garantiza una protección constante en toda la superficie del acero..
Fuerte vínculo metalúrgico
La capa intermetálica creada durante la inmersión proporciona una excelente adhesión del recubrimiento en comparación con muchos métodos de recubrimiento alternativos..
Alta eficiencia de producción
Las líneas de producción continua permiten la fabricación en grandes volúmenes manteniendo una calidad estable.
Excelente resistencia al calor
El revestimiento de aluminio y silicio soporta temperaturas mucho más altas que el acero galvanizado convencional..